
Приспособление для заточки сверл из гайки: чертежи своими руками
Содержание статьи
- Почему стоит сделать приспособление для заточки сверл из гайки своими руками чертежи
- Преимущества самодельного кондуктора перед покупными станками
- Какие сверла можно точить с помощью гайки
- Чертежи и размеры приспособления для заточки сверл из гайки
- Главные размеры: угол заточки и диаметр гайки
- Как перенести чертеж на металл
- Необходимые материалы и инструменты для изготовления
- Выбор гайки: резьба, высота и твердость стали
- Что еще понадобится: болты, направляющие и крепеж
- Пошаговая инструкция: приспособление для заточки сверл из гайки своими руками
- Разметка и сверление отверстий в гайке
- Сборка корпуса и установка направляющих втулок
- Фиксация сверла под нужным углом
- Как правильно точить сверла в самодельном кондукторе
- Настройка угла заточки под разные диаметры
- Контроль симметрии режущих кромок
- Проверка и доводка заточенного сверла
- Тест на сверление: как оценить качество заточки
- Типичные ошибки и их исправление
Почему стоит сделать приспособление для заточки сверл из гайки своими руками чертежи

Самодельная оснастка экономит бюджет и время. Конструкция, собранная по чертежам, даёт точный угол заточки без дорогих станков. Приспособление для заточки сверл из гайки своими руками чертежи — это простой способ восстановить режущую кромку за несколько минут. Почему это выгодно?
- Низкая стоимость: нужна лишь гайка, болт и немного металла.
- Повторяемость: одинаковый угол на обеих режущих кромках.
- Универсальность: подходит для свёрл от 3 до 12 мм.
Преимущества самодельного кондуктора перед покупными станками
Фабричные станки для заточки стоят дорого и занимают много места. Самодельный кондуктор из подручных деталей обходится почти бесплатно. Среди его плюсов:
- Минимальные затраты — нужна лишь гайка и болт.
- Компактность — помещается в кармане.
- Простота повторения геометрии режущей кромки.
Такая оснастка не требует электричества и легко адаптируется под разные диаметры. Она не заменит промышленный станок, но для бытовых задач её точности достаточно.
Какие сверла можно точить с помощью гайки

Самодельное приспособление из гайки подходит для восстановления режущих кромок у большинства стандартных спиральных свёрл по металлу. Ограничение — диаметр хвостовика, который должен свободно проходить через внутреннее отверстие детали. Обычно это инструмент от 3 до 12 мм. Для работы с твёрдосплавными наконечниками или победитовыми пластинами такая оснастка малоэффективна — абразивный круг не справится с их прочностью.
Чертежи и размеры приспособления для заточки сверл из гайки
Для создания самодельного направляющего устройства нужна обычная шестигранная гайка М10 или М12. У неё срезают одну грань под углом 60° к оси, формируя опорную плоскость. Длина заготовки — 15–18 мм, внутренняя резьба не трогается. Вот ключевые параметры:
- Угол скоса: 59–60° (вручную подгоняется по шаблону).
- Высота гайки после обработки: 12–14 мм.
- Отверстие: не сверлится — используется штатная резьба.
Чертёж прост: вид сбоку с указанием скоса, сверху — шестигранник. Лишние грани не стачиваются, только одна. Такой вариант держит сверло жёстко, не требуя сложных станков.
Главные размеры: угол заточки и диаметр гайки

Ключевой параметр при создании кондуктора — соответствие угла наклона оси сверла его режущей кромке. Для большинства работ по металлу достаточно 118–120 градусов. Внутренний диаметр гайки выбирается так, чтобы хвостовик инструмента входил плотно, без люфта. На практике для ходовых свёрл 6–10 мм берут гайку М10 или М12, обеспечивая жёсткую фиксацию.
Как перенести чертеж на металл
Разметку на заготовку наносят после подготовки поверхности. Удобнее использовать слесарный угольник и чертилку: по линейке проводят осевые линии будущих пазов. Для сложных криволинейных контуров применяют шаблон из плотного картона или тонкого пластика — его обводят тем же инструментом. Центры отверстий накернивают перед сверлением, чтобы сверло не ушло в сторону.
Необходимые материалы и инструменты для изготовления

Для сборки этой конструкции потребуется минимум деталей. Основой выступает обычная гайка — лучше всего взять высокую (удлинённую) модель под ключ на 12–14 мм. Из оснастки понадобятся:
- тиски для фиксации заготовки;
- напильник (плоский и трёхгранный);
- дрель с набором свёрл по металлу;
- метчик для нарезания резьбы (если планируется регулировка).
Также приготовьте штангенциркуль для точной разметки. Весь процесс не требует дефицитных комплектующих — почти всё найдётся в домашней мастерской.
Выбор гайки: резьба, высота и твердость стали
Для изготовления направляющего элемента подойдёт крепёж с внутренним диаметром, соответствующим размеру обрабатываемого инструмента. Чаще всего берут гайки М8, М10 или М12 — они наиболее востребованы для бытовых свёрл. Высота изделия должна быть не менее 10–12 мм, чтобы обеспечить надёжную фиксацию хвостовика. Материал — обычная конструкционная сталь (Ст3, Ст20) без термоупрочнения: слишком твёрдую заготовку сложно обрабатывать напильником. Избегайте «нержавейки» — она хуже поддаётся сверлению и резке.
Что еще понадобится: болты, направляющие и крепеж

Для сборки потребуется метизная группа. В качестве фиксатора выступает винт М8 или М10 с плоским концом (под шестигранник). Направляющую роль выполняет стальной пруток диаметром 6–8 мм, отрезанный по длине гайки. Дополнительно возьмите контргайку и шайбу для стопорения.
- Болт: резьба М8–М10, длина 30–40 мм.
- Направляющая: калёный пруток или сверло по металлу.
- Крепёж: две гайки и шайба гровера.
Пошаговая инструкция: приспособление для заточки сверл из гайки своими руками
Сборка начинается с подготовки деталей. Вам понадобится гайка на М8 или М10, кусок стального прутка и уголок. Далее следуйте алгоритму:
- Зажмите гайку в тисках и просверлите в её гранях три отверстия под углом 60° — это направляющие для сверла.
- Приварите к гайке хвостовик из прутка длиной 10–12 см.
- Закрепите конструкцию на уголке, который будет служить упором для стола.
Готовое изделие фиксируется в струбцине. Работает оно просто: вставляете сверло в отверстие гайки и ведёте его к абразивному кругу. Угол наклона задаётся положением грани.
Разметка и сверление отверстий в гайке

Перед тем как приступить к сверлению, необходимо правильно разметить заготовку. Обычная шестигранная гайка служит основой для держателя. На её гранях отмечают центры будущих отверстий. Для этого используют кернер и линейку. Расположение точек зависит от выбранной схемы — чаще всего их три, под углом 120 градусов друг относительно друга.
- Первый шаг: зафиксировать гайку в тисках.
- Второй шаг: нанести метки на боковых плоскостях.
- Третий шаг: прокернить каждую отметку, чтобы сверло не скользило.
Сверление выполняют на низких оборотах дрели, периодически охлаждая металл машинным маслом. Важно соблюдать перпендикулярность входа сверла относительно плоскости грани — от этого зависит точность посадки направляющих штифтов. После обработки все заусенцы удаляют надфилем.
Сборка корпуса и установка направляющих втулок
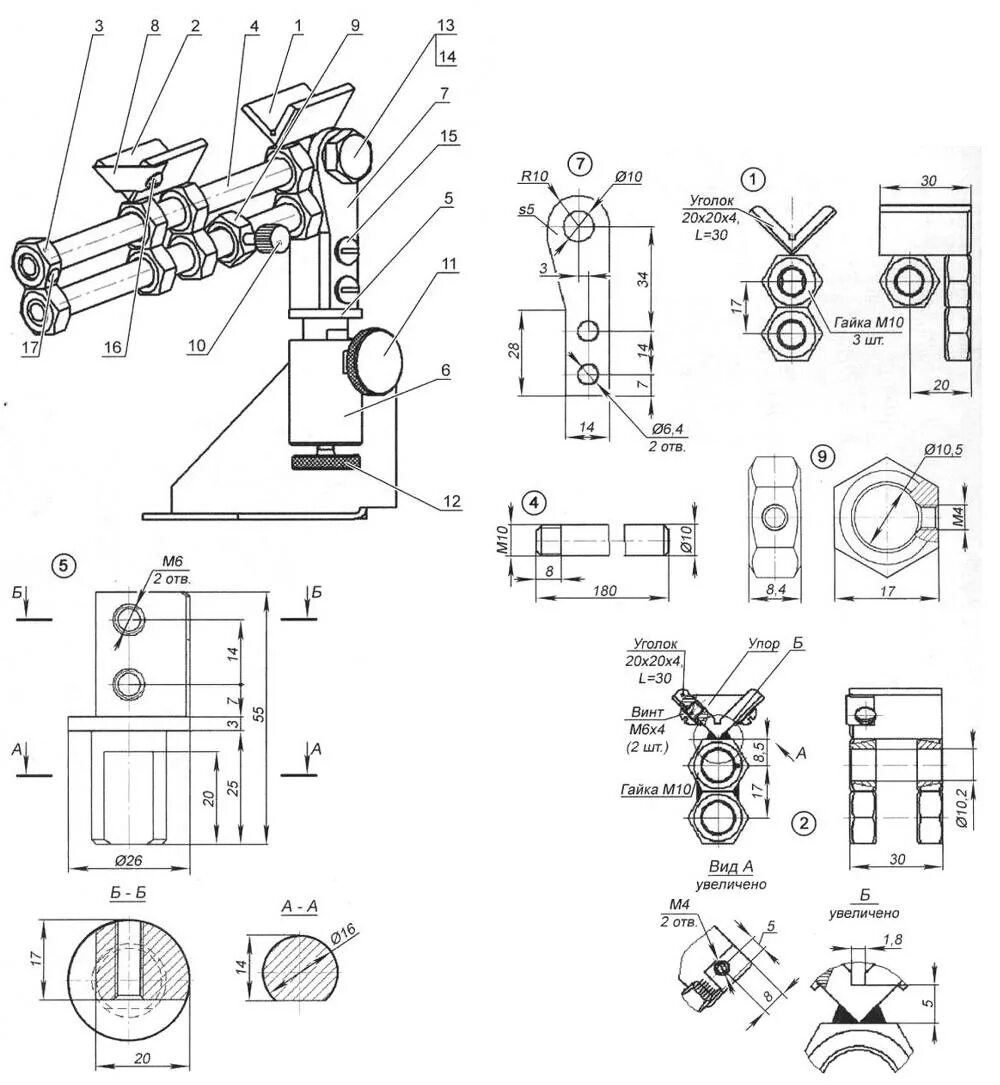
После подготовки гайки приступают к монтажу корпуса. Для этого потребуется стальная пластина толщиной 3–4 мм и отрезок трубы подходящего диаметра. Основные этапы:
- Пластину размечают и сверлят отверстия под крепёж.
- Трубу приваривают к основанию строго вертикально, контролируя угол угольником.
Направляющие втулки изготавливают из отрезков стального прутка или обрезков труб. Их внутренний диаметр должен превышать толщину сверла на 0,5–1 мм. Втулки фиксируют в корпусе с помощью резьбового соединения или прихватывают сваркой. Важно обеспечить соосность всех элементов — иначе точность заточки снизится.
Фиксация сверла под нужным углом
Удержание режущего инструмента в строго определённом положении — ключевой момент при ручной заточке. Направляющая из гайки фиксирует хвостовик, формируя постоянный угол относительно абразива. Чтобы добиться стабильного результата, важно обеспечить жёсткое крепление детали и исключить её смещение во время работы.
Как правильно точить сверла в самодельном кондукторе

Качество заточки напрямую зависит от равномерности нажима и угла подачи. Чтобы избежать перегрева режущей кромки, прижимайте инструмент к абразиву короткими касаниями (по 2–3 секунды). Периодически окунайте деталь в воду — это продлит срок службы и круга, и направляющей.
Перед началом работ убедитесь, что ось сверла совпадает с линией вращения точила. Даже небольшое смещение в 1–2 мм даст разную длину режущих граней. Проверить симметрию просто: сделайте пробную заточку и посмотрите на отражение света от кромок — блики должны быть одинаковыми.
- Зафиксируйте хвостовик в кондукторе так, чтобы он не болтался, но и не зажимался до деформации.
- Подведите режущую часть к абразиву под углом 118–120° (стандарт для большинства спиральных свёрл).
- Выполните по 3–4 коротких прохода для каждой стороны, чередуя их.
После заточки проверьте остроту на мягком металле — например, на алюминии или латуни. Если сверло идёт с визгом или рывками, значит, одна из кромок длиннее другой. В этом случае повторите цикл, но с меньшим усилием на выступающую сторону.
Настройка угла заточки под разные диаметры
При работе с гайкой-кондуктором угол заточки корректируется за счет изменения глубины посадки инструмента. Чем меньше поперечное сечение сверла, тем сильнее его нужно выдвинуть из отверстия. Для точной подстройки удобно использовать регулировочный винт на боковой грани гайки. Он позволяет ступенчато менять положение хвостовика, подгоняя угол под конкретную задачу — от крутого (для мягких сплавов) до более пологого (для твердых материалов).
Контроль симметрии режущих кромок

После заточки необходимо убедиться, что обе грани сверла одинаковы. Разница в длине или угле приведёт к биению и поломке инструмента.
- Проверка визуальная: посмотрите на остриё сверху — обе кромки должны сходиться в одной точке, образуя ровный конус.
- Используйте шаблон: простое приспособление из картона с прорезью под угол 118°.
- Промер штангенциркулем: контроль расстояния от вершины до начала каждой режущей кромки.
Если одна сторона длиннее — подправьте её на наждаке, сделав несколько лёгких проходов. Допустимая погрешность — не более 0,1 мм.
Проверка и доводка заточенного сверла
После обработки на самодельном приспособлении режущие кромки необходимо проверить на симметрию. Для этого используют специальный шаблон или просто визуально оценивают одинаковость углов при вершине. Если одна сторона длиннее другой, сверло будет уводить в сторону при работе.
| Параметр проверки | Допустимая погрешность |
|---|---|
| Разница длины режущих кромок | Не более 0,2 мм |
| Отклонение угла при вершине | ± 1-2 градуса |
Доводка выполняется мелкозернистым абразивом вручную. Достаточно нескольких лёгких движений для удаления заусенцев. Финишная операция — пробное сверление отверстия в металле: стружка должна быть одинаковой с обеих сторон.
Тест на сверление: как оценить качество заточки

После завершения работы с гайкой стоит проверить результат. Возьмите металлическую пластину и сделайте несколько отверстий. Сравните поведение инструмента до и после обработки.
- Стружка должна быть одинаковой из двух канавок.
- Отсутствие вибрации и скрежета — признак правильной геометрии.
- Отверстие получается без заусенцев и уводов в сторону.
Если сверло легко входит в материал и не перегревается, точинка выполнена удачно.
Типичные ошибки и их исправление
При изготовлении нередко допускают неточности. Самая частая проблема — несовпадение оси отверстия с центром гайки. Это ведёт к неравномерному съёму металла. Решение: сверлить строго по разметке, используя керн. Вторая ошибка — слабая фиксация заготовки. Если деталь болтается в тисках, страдает геометрия режущей кромки. Исправляется дополнительными прокладками. Третья — игнорирование доводки. После грубой обработки на наждаке требуется правка мелкозернистым бруском. Иначе инструмент будет жечь, а не резать.


